

 Английский
Что делает прецизионные лазерные микроотверстия решающими для производительности сетки пьезоатомайзера?
Где точность микроотверстий определяет качество тумана
Пьезоэлектрический распылитель превращает электрическую энергию в мелкие брызги, вибрируя тонкую металлическую сетку с высокой частотой. Характер тумана почти полностью зависит от геометрии отверстий, через которые проходит жидкость. Когда инженеры рассматривают новую конструкцию сетки, они действительно задаются вопросом, насколько точно может быть сформировано каждое микроотверстие, насколько последовательно оно может быть повторено и будет ли оно сохранять свои пределы для тысяч частей. Вот почему прецизионные лазерные микроотверстия стали обычным маршрутом для производителей медицинских небулайзеров, косметических инструментов, увлажнителей и ароматизаторов.
Две сетчатые пластины могут выглядеть одинаково под настольной лампой, но при этом давать совершенно разные результаты. Один может создавать плотное облако мелких капель, а другой — более крупные капли, которые прилипают к поверхности и снижают производительность. Диаметр отверстия, глубина отверстия, конусность и расстояние влияют на то, как жидкость проталкивается через пластину и как отделяется каждая капля. Небольшие отклонения любого из этих значений проявляются в неравномерной плотности тумана, нестабильном нагреве внутри устройства и жалобах пользователей, которые замечают, что распыление меняется от одного устройства к другому.
Традиционное механическое сверление и химическое травление сталкиваются с трудностями в этом масштабе. Сверла быстро изнашиваются, когда диаметр падает ниже нескольких десятков микрометров, а заусенцы, образующиеся во время сверления, могут нарушить путь потока. Травление может быть равномерным по всей пластине, но оно обеспечивает ограниченный контроль над профилем каждого отдельного отверстия. Лазерная обработка позволяет избежать большей части этих трудностей, поскольку энергия передается без физического контакта, поэтому тонкая фольга не изгибается под действием силы резания, и каждое отверстие может быть сформировано в запланированной последовательности.
Ключевой вывод: Качество тумана зависит от геометрии отверстия, и эту геометрию необходимо контролировать на уровне микрометров, а не на уровне миллиметров, обычном при общей обработке.
Как геометрия отверстий влияет на поведение капель
Прямые отверстия и конические отверстия
В конструкции сетки распылителя доминируют два типа профиля. Прямые отверстия сохраняют постоянный диаметр от стороны жидкости до стороны распыления. Их легко моделировать и проверять, а при строгом соблюдении диаметра они дают капли предсказуемого размера. Конические отверстия расширяются к стороне распыления, образуя неглубокий конус. Конус снижает сопротивление при попадании жидкости и помогает каждой капле аккуратно вытекать из выпускного отверстия, что многие проектировщики предпочитают для непрерывного мелкого тумана.
В таблице ниже суммированы компромиссы, которые обычно учитывают команды разработчиков при выборе между двумя профилями.
| Особенность | Прямое отверстие | Коническое отверстие |
|---|---|---|
| Типичное использование | Спрей фиксированного объема | Непрерывный мелкий туман |
| Сопротивление потоку | Выше на входе | Ниже на входе |
| Инспекция | Проверка диаметра по манометру | Проверка профиля и угла |
| Основной риск | Краевые заусенцы влияют на поток | Смещение угла конуса |
Ни один из профилей не является в целом лучшим. Правильный выбор зависит от вязкости жидкости, целевого диапазона капель и частоты возбуждения преобразователя. При рассмотрении проекта в первую очередь следует указать эти три входных параметра, поскольку они определяют, можно ли решить проблему только за счет диаметра или требуется полная спецификация профиля с углом и допуском.
Маршрут процесса от листового металла до готовой сетки
Надежный маршрут процесса строится из этапов, каждый из которых защищает следующий. Пропуск этапа или изменение последовательности может изменить окончательный профиль отверстия, даже если настройки лазера на бумаге выглядят правильно. Типичный маршрут изготовления сетчатой пластины, изготовленной лазером, включает следующие этапы.
- Подготовка фольги: разгладьте и очистите металлический лист, проверьте толщину в согласованном диапазоне и отметьте контрольные кромки для выравнивания.
- Крепление: зажмите фольгу на плоской поверхности так, чтобы рисунок отверстий совпал с особенностями крепления готовой детали.
- Формирование лазерного отверстия: формируйте каждое отверстие короткими импульсами в контролируемом порядке сканирования, регулируя размер и энергию пятна в соответствии с геометрией цели.
- Очистка кромок: удалять переработанный материал и микрозаусенцы с шагом, не изменяющим диаметр отверстия.
- Окончательная проверка и упаковка: измеряйте образцы пластин, записывайте результаты и защищайте готовую сетку от царапин и загрязнения.
Порядок сканирования заслуживает особого внимания. Если лазер движется по пластине в одном направлении без перерывов, тепло накапливается на одной стороне, а отверстия на дальнем крае могут отклоняться от цели. Изменение направления сканирования и вставка коротких интервалов охлаждения равномерно распределяют тепловую нагрузку, что обеспечивает узкий разброс диаметров по всей активной области.
Измеримые целевые значения для отверстий, расстояния и плоскостности
Спецификации должны быть составлены так, чтобы поставщик мог измерить их в производственном цеху. Такие фразы, как «высокая точность», не дают команде закупщиков ничего, с чем можно было бы сравнивать. В практической спецификации перечислена каждая характеристика, ее целевой диапазон и метод, используемый для ее проверки.
| Характеристика | Типичная цель | Метод проверки |
|---|---|---|
| Диаметр отверстия | от 2 до 30 микрометров | Отбор проб оптического датчика |
| Допуск диаметра | В пределах 1 микрометра в критических зонах | Измерение с помощью микроскопа |
| Количество отверстий на штуку | От сотен до нескольких тысяч, как нарисовано | Анализ изображений |
| Равномерность шага | Равномерно по всей активной области | Координатное измерение |
| Плоскостность пластины | Ограниченное отклонение по сетке | Проверка профиля поверхности |
| Высота краевого заусенца | Всего несколько микрометров | Проверка поперечного сечения |
Планирование измерений имеет такое же значение, как и сама цель. Отбор проб должен охватывать центр и края каждой пластины, поскольку тепловая обработка может привести к небольшим градиентам по поверхности. План, в котором проверяется только одна зона, может одобрить детали, которые впоследствии выходят из строя.
У одного анонимного пилота отверстия, измеренные в центре пластины, оставались в пределах допуска, тогда как отверстия возле внешнего края смещались примерно на 2 микрометра. Изменение порядка сканирования и добавление интервалов охлаждения закрыли пробел в следующей партии, а измерения краев соответствовали центру в пределах согласованного предела.
Параметры лазера, контролирующие качество кромки
Ширина импульса и контроль энергии
Короткие импульсы ограничивают распространение тепла в окружающий металл, что уменьшает слой повторной отливки, образующийся вокруг каждого отверстия. Более длинные импульсы удаляют материал быстрее, но могут оставлять более толстые края, что сужает путь потока и меняет поведение капель. Энергия за импульс должна аккуратно удалять материал, не создавая зоны термического воздействия более широкой, чем позволяет конструкция.
Наложение точек и стратегия сканирования
Перекрытие между последовательными импульсами определяет, насколько гладко формируется стенка каждого отверстия. Слишком малое перекрытие оставляет ребристый профиль, а чрезмерное перекрытие приводит к потере времени и увеличению тепла. Многие команды используют короткую многопроходную стратегию: черновой проход формирует отверстие, а чистовой проход с меньшей энергией очищает стенку и удаляет остаточный материал кромки.
Помощь в удалении газа и мусора
Вспомогательный газ удаляет расплавленный мусор из скважины во время пласта. Его направление, давление и чистота — все это влияет на результат.
- Поток газа должен отталкивать мусор от выходной стороны, чтобы частицы не оседали повторно внутри отверстия.
- Давление должно быть сбалансированным, поскольку чрезмерная сила может привести к вибрации тонкой фольги и смещению рисунка.
- Фильтрация удерживает повторно осажденные частицы вдали от следующей целевой области во время длительных производственных циклов.
Качество кромки редко фиксируется одним параметром. Это совокупный результат энергии импульса, перекрытия, порядка сканирования и потока газа.
Распространенные дефекты и как их обнаружить на ранней стадии
Большинство дефектов в сетках, сформированных лазером, возникают по небольшому количеству причин. Раннее распознавание симптома значительно упрощает корректировку процесса до того, как будет затронута вся партия.
- Частично забитые отверстия: обычно вызвано повторно отложившимся мусором. Отбор проб в проходящем свете быстро выявляет проблему.
- Конусный дрейф: часто вызвано смещением фокуса после длительных пробежек. Проверка фокуса через фиксированные промежутки времени обеспечивает стабильность профиля.
- Заусенцы на стороне выхода: обычно связано с низким потоком газа или изношенными приспособлениями. Проверка поперечного сечения подтверждает причину.
- Разброс диаметра по пластине: обычно вызвано тепловым дрейфом. Выборка в центре и по краям определяет тенденцию.
Реальный пример показывает, как окупаются эти проверки. Однажды покупатель сообщил, что около 18 пластин из каждых 1000 не прошли испытание на текучесть. Анализ первопричин указал на газовое сопло, которое слегка сместилось во время замены приспособления. Поставщик добавил проверку центровки в начале каждой смены, и в течение двух недель количество отказов упало ниже 2 пластин из каждых 1000.
Методы проверки, повышающие доверие покупателя
Оптическая и электронная микроскопия
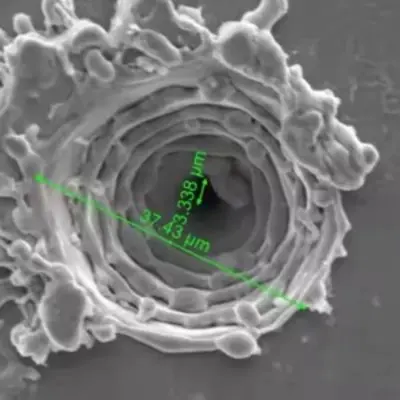
Оптическая микроскопия достаточно быстра для рутинного отбора проб и хорошо подходит для проверки диаметра и шага. Электронная микроскопия обеспечивает гораздо большее увеличение и выявляет структуру стенок, переработанные слои и микротрещины, которые оптические методы могут не заметить. Сбалансированный план использует оптические проверки для ежедневного производства и электронные изображения для анализа квалификации и отказов.
Функциональные испытания на поток и распыление
Данные о размерах доказывают, что отверстия имеют правильный размер, но не доказывают, что сетка будет работать. Функциональное тестирование измеряет скорость потока, форму распыления и распределение капель в приспособлении, имитирующем конечное устройство. Сравнение этих результатов с размерным отчетом показывает, отражает ли спецификация свойства, важные при использовании.
Отчет о размерах подтверждает, что отверстия имеют правильный размер, а испытание на распыление подтверждает, что сетка работает.
Выбор сетчатых материалов для надежного распыления
Выбор материала влияет как на поведение лазера, так и на долговечность сетки. Каждое семейство металлов по-разному реагирует на нагревание и имеет свой собственный профиль коррозии.
Аустенитная нержавеющая сталь обеспечивает хорошую коррозионную стойкость и стабильное механическое поведение, что делает его распространенным выбором для устройств, контактирующих с растворами на водной основе. Он образует чистые стенки отверстий, но требует тщательного контроля температуры, чтобы ограничить количество повторно отлитых слоев.
Сплавы на основе никеля обеспечивают сильное усталостное сопротивление при постоянной вибрации. Они подходят для требовательных применений, где пластина должна сохранять свою форму в течение длительного срока службы, хотя стоимость выше, а окна обработки уже.
Пленка с покрытием добавьте поверхностный слой для химической совместимости или контроля смачивания. Покрытие должно выдерживать лазерную обработку без растрескивания, поэтому тип покрытия и параметры лазера следует оценивать вместе.
Толщина фольги – еще одно ключевое решение. Более тонкая фольга прокалывается более чисто, но легче деформируется при обращении и закреплении. Более толстая фольга сохраняет свою форму, но требует более длительного времени цикла и более жесткого контроля конусности. Соответствие толщины целевому профилю отверстия обычно является наиболее эффективным способом сбалансировать производительность и время цикла.
Контрольный список поиска для покупателей
Технические возможности легче оценить, когда покупатель знает, какие вопросы задавать. Приведенный ниже контрольный список помогает командам по закупкам и инженерам сравнивать поставщиков на основе фактических данных, а не заявлений в брошюрах.
- Подтвердите минимально достижимый размер отверстия, используя образцы, а не только опубликованные цифры.
- Запросите отчет об измерениях, показывающий фактическое распределение диаметров по пластине.
- Спросите, как во время производства контролируются фокусировка, поток газа и выравнивание приспособлений.
- Просмотрите технологический маршрут, особенно очистку кромок и окончательную проверку.
- Перед первым заказом согласуйте план отбора проб и критерии приемки в письменной форме.
- Начните с пилотной партии, прежде чем переходить к оптовым партиям.
Поставщики, которые объясняют каждый из этих пунктов простыми словами, обычно проводят более дисциплинированный процесс. Технический обзор того же процесса см. в соответствующем документе. лазерные микроотверстия для сетки распылителя страница, на которой описан рабочий диапазон и способы его измерения.
Часто задаваемые вопросы
В1: Какие размеры отверстий подходят для сетки распылителя?
Во многих конструкциях распылителей используются отверстия диаметром от 2 до 30 микрометров. Лучший выбор зависит от жидкости, желаемого диапазона капель и частоты преобразователя, поэтому цель должна быть подтверждена с помощью образца до того, как конструкция будет заморожена.
Вопрос 2: Чем лазерная обработка отличается от химического травления тонкой фольги?
Травление обеспечивает хорошую однородность по всей пластине, но ограниченный контроль над отдельными профилями отверстий. Лазерная обработка формирует каждое отверстие в запланированной последовательности с определенной конусностью и качеством кромки, что имеет значение, когда сам профиль является частью спецификации.
Вопрос 3. Как можно проверить геометрию отверстия, не разрушая образец?
Оптическая микроскопия и отбор проб в проходящем свете проверяют диаметр, шаг и засорение без разрезания детали. Для конусной и стеновой конструкции образец-свидетель, обработанный с теми же параметрами, можно разрезать, оставив при этом изготовленные детали неповрежденными.
В4: Какую информацию должен включать запрос котировок?
Укажите материал и толщину фольги, чертеж расположения отверстий, целевой диапазон диаметров, тип профиля, размер активной области, ожидаемые результаты отбора проб и ожидаемые количества для пилотных и оптовых заказов. Четкие входные данные сокращают циклы пересмотра и делают предложение более точным.
В5: Почему первая партия иногда занимает больше времени?
Первая партия обычно включает настройку параметров, проверку приспособлений и контрольную калибровку. Как только процесс стабилизируется, последующие партии будут перемещаться быстрее, поэтому многие покупатели рассматривают пилотный запуск как квалификационный этап.
Превращение технических характеристик в стабильный выход тумана
Стабильная подача тумана начинается задолго до сборки устройства. Все начинается с четко определенной геометрии отверстия, маршрута процесса, защищающего каждую стадию, и методов измерения, которые отражают, как на самом деле будет использоваться сетка. Когда эти элементы выстраиваются в линию, пластина обеспечивает одинаковую струю от первого устройства к последнему.
Для команд, планирующих новую конструкцию распылителя, наиболее полезным следующим шагом будет составление письменной спецификации и пробный запуск. Совместно проработайте профиль отверстия, материал и план проверки и используйте обработка микроотверстий ссылка для сравнения ограничений процесса перед установкой окончательных целей.
Сопутствующие товары
-

Увлажнитель воздуха, увлажнитель для ароматерапии, лоток для запотевания, печатная плата, USB6V12V24V, плата драйвера печатной платы с пятью головками, плата драйвера с 10 головками
-

Медицинский ингаляционный распылитель Респиратор Распылитель с креплением на голову Драйвер B
-

Медицинский сетчатый лоток для распылителя, печатная плата, электронная плата для драйвера распылителя для прекращения курения, печатная плата
-

Плата драйвера для печатной платы увлажнителя Crescent, функция синхронизации 2/4 часа, 1,5 Вт
-

M16-108KHZ Полиимидная ПИ-мембранаСетчатый микросетчатый распылитель Медицинский распылительУльтразвуковой сетчатый распылительМикропористый ингаляционный распылитель с микропористой структурой 3 мкм и распыляющим дискомПотребляемая мощность1 ~ 1,5 Вт
-

M16-108KHZ Полиимидная PI-мембранаСетчатый микросетчатый распылитель Медицинский распылительУльтразвуковой сетчатый распылительМикропористый распылитель диаметром 3 мкм для ингалятора-распылителя
-

M16-110KHZ Полиимидная PI-мембранаСетчатый микросетчатый распылитель Медицинский распылительУльтразвуковой сетчатый распылительМикропористый распылитель диаметром 3 мкм для ингаляционного распылителя
-

M16-108KHZ Полиимидная мембрана PИСетчатый микросет распылитель Медицинский распылительУльтразвуковой сетчатый распылитель Таблетка3мкм Микропористый лоток для распылителя будесонида для ингаляций
- Быстрые ссылки
- Продукт
- О
- Приложение
- Новости
- Контакт
- Ссылки на товары
- Медицинский сетчатый пьезораспылитель
- Полимерный пьезоатомайзер с ПИ-пленкой
- Бессвинцовый пьезораспылитель KNN
- Чип обнуления сетки PI без свинца
- Пьезоатомайзер с микросеткой для нагревателя
- Пьезо-распылитель для вентилятора/увлажнения/красоты
- Ультразвуковой распылительный преобразователь
- Ультразвуковой высокочастотный пьезоатомизатор
- Датчик выработки электроэнергии/нагрева Пьезо-распылитель
- Дизайн печатной платы медицинского пьезо-распылителя
- Технология прецизионной лазерной обработки микроотверстий
- Контакты
-
Здание 1, Fortune Star 2, № 311 Huanzhen North Road, город Чанъань, город Хайнин, провинция Чжэцзян, Китай.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Мобильный


